

Berapakah masa maksimum melebihi liquidus yang dibenarkan dalam Pematerian Aliran Semula?
Hai semua, mari kita kejar jika anda bekerja dalam pemasangan SMT: fasa pematerian aliran semula yang paling kritikal, buat-atau-pecah ialah masa yang dibelanjakan oleh papan anda melebihi liquidus ( singkatan TAL). Kucar-kacir ini, dan anda akan mendapat sendi sejuk, batu nisan, kerosakan komponen—semua bahan yang membunuh hasil dan membuatkan pengurus barisan anda menarik rambut mereka. Sebagai pembekal pematerian aliran semula yang telah menghabiskan masa bertahun-tahun untuk mengubah suai ketuhar dan menyelesaikan masalah barisan pengeluaran, saya ditanya soalan ini setiap hari: Apakah masa maksimum melebihi cecair yang sebenarnya boleh kita biarkan gelongsor?
Mula-mula, mari kita dasarkan perkara ini secara asas untuk sesiapa sahaja yang baru di sini. Pateri tanpa plumbum (standard sekarang, tiada lagi bahan plumbum timah berasaskan rosin 63/37) mempunyai takat lebur tepat sekitar 217°C (423°F) untuk SAC305, aloi yang paling biasa. Apabila kita bercakap TAL, itulah tetingkap apabila globul tampal pateri pertama bertukar cecair kepada apabila yang terakhir menjadi pejal semula—jadi itu kira-kira melebihi 217°C (laraskan sedikit jika anda menggunakan aloi yang berbeza, seperti SAC405, tetapi kami berpegang kepada SAC305 di sini kerana ia adalah standard industri).
Di sinilah perkara menjadi rumit: tidak ada satu saiz yang sesuai untuk semua. Ia bergantung pada komponen anda, jisim terma papan anda, aloi pateri yang anda pilih dan matlamat proses anda. Tetapi mari kita mulakan dengan garis dasar yang saya selalu beritahu pelanggan kami: untuk kebanyakan perhimpunan SMT standard, anda tidak mahu menolak TAL melepasi 90 saat. Tunggu, tunggu—sebelum anda mengangkat kening, itu adalah had atas untuk papan kerumitan rendah hingga sederhana. Tetapi jika anda bekerja dengan komponen kecil yang sensitif haba seperti IC nada halus atau mikrocip, jumlah itu akan berkurangan. Saya telah melihat papan dengan sekumpulan perintang 0201 dan BGA meletus sambungan kerana kami membiarkan TAL mencecah 85 saat, tetapi satu lagi dengan pesawat tembaga berat berjalan dengan baik pada 82 saat. Semuanya berubah-ubah.
Mengapa TAL begitu penting? Mari kita pecahkannya. Apabila pateri adalah cecair, ia berisiko pertumbuhan sebatian antara logam (IMC). IMC ialah lapisan rapuh yang terbentuk di antara pateri dan petunjuk komponen/pad PCB. Jika TAL terlalu panjang, IMC tersebut menjadi terlalu tebal—seperti, tebal lebih daripada 5 mikron. IMC tebal tidak lentur; mereka retak apabila papan mendapat getaran atau kejutan haba, yang membawa kepada sambungan terputus-putus atau kegagalan total. Selain itu, komponen sensitif haba (seperti LED, kapasitor plastik, atau malah sesetengah mikropengawal) boleh merosot jika ia berada pada suhu tinggi terlalu lama. Saya pernah meminta pelanggan datang kepada saya dengan barisan termostat pintar yang rosak—ternyata ketuhar aliran semula lama mereka menjalankan TAL selama 110 saat, mencairkan plastik dalam modul sensor suhu. Aduh.
Sekarang, mari kita bincangkan tentang cara persediaan ketuhar anda mengubah perkara ini. Jika anda menggunakan ketuhar aliran semula 3 zon asas (seperti udara panas inframerah yang kami tawarkan untuk larian yang lebih kecil), anda mungkin mengalami masa yang lebih sukar untuk mengekalkan TAL yang ketat kerana kiraan zon adalah lebih rendah. Tetapi ketuhar terkawal CNC moden membolehkan anda mendail dalam fasa rendam dan aliran semula dengan sangat tepat. Untuk talian volum tinggi, ketuhar aliran semula 8 zon atau model 10 zon kami memberikan kawalan yang lebih baik, jadi anda boleh mencapai TAL yang berada dalam keadaan manis tanpa bahagian yang terlalu panas. Contohnya, jika anda menjalankan papan dengan jisim terma 100 gram, anda mungkin menjalankan TAL yang lebih panjang (sehingga 85 saat) kerana jisim itu menyekatakan haba, jadi komponen tidak berada di zon panas terlalu lama. Tetapi papan berjisim rendah, seperti PCB nipis dengan perintang kecil, memerlukan TAL dihadkan pada 70-75 saat, maks.

Tunggu, mari kita jelaskan perkara ujian, kerana ramai orang melangkau bahagian ini. Anda tidak boleh meneka TAL sahaja—anda perlu mengukurnya. Lekatkan termokopel pada komponen paling jauh dan sensitif haba pada papan anda (bukan hanya BGA besar, perintang 01005 kecil atau penyambung nada halus) dan jalankan profil ujian. Itulah satu-satunya cara untuk mendapatkan nombor TAL yang tepat, kerana jika anda mengukur suhu pada satah tembaga yang besar, ia akan memesongkan data dan membuatkan anda fikir TAL tidak mengapa apabila ia sebenarnya terlalu tinggi untuk bahagian halus anda.
Sekarang, mari kita sampai ke had yang sukar. Saya telah berada dalam industri ini cukup lama untuk mengetahui bahawa seseorang akan menolak sampul surat dan bertanya, "Bolehkah kita pergi 100 saat?" Jawapan ringkasnya ialah: hanya dalam kes yang sangat spesifik. Jika anda menggunakan pateri berplumbum, takat lebur adalah lebih rendah (183°C), jadi secara teknikal anda boleh mempunyai TAL yang lebih panjang, tetapi plumbum pada dasarnya sudah usang sekarang disebabkan oleh peraturan alam sekitar. Untuk bebas plumbum, 100 saat adalah tanda merah melainkan anda melakukan pemasangan yang sangat khusus dengan komponen yang dinilai untuk suhu aliran semula tinggi—seperti modul kuasa dengan asas tembaga tebal. Walaupun begitu, saya akan menasihati mengujinya terlebih dahulu. Lebih daripada 100 saat? Saya tidak pernah melihat itu berakhir dengan baik. Kami mempunyai pelanggan yang mencuba 120 saat pada barisan PCB automotif, dan separuh daripada BGA membangunkan retakan mikro dalam tempoh 6 bulan penggunaan. Tuntutan jaminan membunuh keuntungan mereka pada suku itu.
Mari kita sentuh juga cara peralatan pilih dan letak berkaitan dengan perkara ini, kerana ramai orang terlepas pandang kaitan antara ketepatan peletakan dan TAL aliran semula. Tunggu, ya—jika pilihan dan tempat anda tidak meletakkan komponen dengan betul, anda mungkin perlu menjalankan langkah kerja semula, tetapi juga, peletakan komponen yang tidak sekata boleh menyebabkan titik panas pada papan, yang merosakkan TAL anda. Apabila anda mengambil dan meletakkan elektronik, anda memerlukan penjajaran yang tepat untuk memastikan setiap komponen duduk rata, supaya haba diagihkan secara sama rata semasa pengaliran semula. Itulah sebabnya bekerja dengan mesin pilih dan letak yang boleh dipercayai dan tepat—kami telah melihat garisan dengan perintang 0201 yang tidak sejajar berakhir dengan sambungan sejuk kerana pateri tidak mengalir dengan betul, walaupun dengan profil TAL yang betul. Jika anda berada di pasaran untuk peralatan untuk dipasangkan dengan ketuhar aliran semula anda, lihat sumber kami untuk mengambil kawalan berangka dan meletakkan elektronik di sini.
Perkara lain: jenis tampal pateri anda. Tidak bersih berbanding larut air, tidak bersih adalah lebih biasa sekarang, dan ia mempengaruhi cara pateri diaktifkan. Pes tanpa bersih mempunyai tetingkap pengaktifan tepat di sekitar suhu liquidus, jadi jika TAL terlalu pendek, fluks tidak berfungsi sepenuhnya, membawa kepada sendi yang tidak baik. Jika terlalu lama, fluks terbakar, tidak meninggalkan perlindungan dan sekali lagi, lebih banyak IMC. Jadi TAL perlu selaras dengan spesifikasi tampal anda. Mesin pembuatan komponen elektronik smt kami ditentukur untuk berfungsi dengan semua pes bebas plumbum utama, jadi kami boleh membantu anda menyegerakkan profil anda ke garis masa pengaktifan tampal anda.
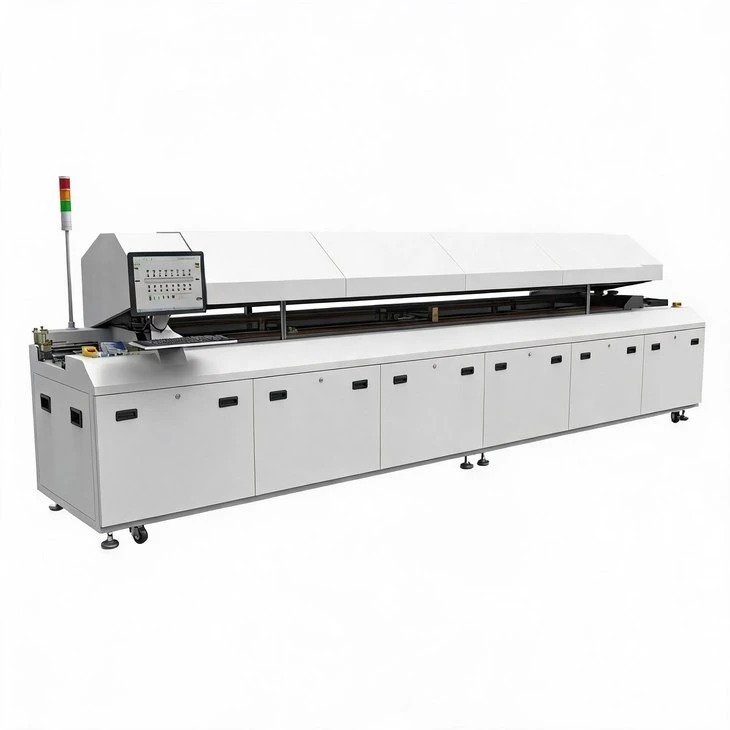
Mari kita pecahkan contoh dunia sebenar untuk membuat konkrit ini. Suku lalu, pelanggan yang membuat alat boleh pakai perubatan (standard kualiti yang sangat ketat, tidak mampu menanggung kecacatan) datang kepada kami dengan ketuhar aliran semula 3 zon mereka sendiri, mendapat TAL 95 saat. Mereka mendapat kadar kecacatan 3% daripada sendi yang tidak baik. Kami menukar ketuhar HW-R816Z Lapan Zon Dwi-Penghantar Aliran Semula Untuk SMT, melaraskan profil mereka untuk mencapai TAL 72 saat, dan kadar kecacatannya menurun kepada 0.2%. Itulah kuasa untuk mendapatkan TAL dengan betul. Pelanggan lain, pengeluar elektronik kuasa dengan PCB yang berat dan berjisim tinggi, menggunakan Ketuhar Pematerian Aliran Semula Zon HW-R10 kami Untuk Pemasangan SMT dan menjalankan TAL 88 saat tanpa masalah—bahagiannya dinilai untuk aliran semula 260°C, supaya ia boleh mengendalikan tingkap yang lebih panjang.
Sekarang, kesilapan biasa yang saya lihat: orang mencampurkan TAL dengan jumlah masa aliran semula. Jumlah masa melebihi 150°C (zon rendam) tidak sama dengan TAL. Ramai jurutera baharu berfikir, "Oh, kami mempunyai jumlah 180 saat melebihi 150, tidak mengapa," tetapi jika hanya 70 daripadanya melebihi 217°C, itu sebenarnya profil yang baik. Zon rendam adalah untuk mengeringkan pes dan komponen pemanasan awal, bukan untuk pengaliran semula. Fokus pada tetingkap liquidus itu, bukan rendaman suhu yang lebih rendah.
Satu lagi kesilapan: tidak mengambil kira kelajuan penghantar. Jika penghantar ketuhar aliran semula anda terlalu laju, papan anda menghabiskan lebih sedikit masa dalam zon aliran semula, jadi TAL jatuh. Jika terlalu perlahan, TAL merayap. Apabila kami menyediakan barisan baharu, kami menentukur kelajuan penghantar kepada bilangan zon aliran semula, jadi papan mempunyai masa yang tepat dalam setiap zon untuk mencapai sasaran TAL. Untuk talian volum tinggi, mempunyai ketuhar dwi-penghantar (seperti model HW-R816Z kami) membolehkan anda menjalankan dua profil berbeza pada masa yang sama, yang bagus untuk papan campuran dengan keperluan komponen yang berbeza.
Jadi untuk menyelesaikan perkara ini, berapakah TAL maksimum yang dibenarkan? Ia bergantung, tetapi inilah peraturan yang saya berikan kepada setiap pelanggan:
- Untuk pemasangan SMT standard (elektronik pengguna, komponen 0201-0805, papan jisim rendah): Max 75-85 saat TAL.
- Untuk papan berjisim sederhana (PCB automotif, BGA dengan pic 0.5mm): Max 80-90 saat TAL.
- Untuk jisim tinggi, pemasangan tahan suhu (modul kuasa, kawalan perindustrian): Maks 90-100 saat TAL, tetapi hanya jika anda telah menguji penilaian haba komponen anda.
- Jangan sekali-kali menggunakan TAL melebihi 100 saat untuk pateri tanpa plumbum— noktah.
Jika anda masih tidak pasti kedudukan talian anda, atau anda ingin menaik taraf ketuhar aliran semula atau peralatan pilih dan letak untuk mendapatkan kawalan TAL yang lebih ketat, hubungi pasukan kami untuk bersembang melalui persediaan khusus anda. Kami tidak memberikan nasihat satu saiz untuk semua di sini, kerana kami tahu setiap baris, setiap papan, setiap komponen adalah berbeza. Sama ada anda memerlukan ketuhar aliran semula 3 zon kecil untuk prototaip, model 8 zon volum tinggi atau mesin pilih dan letak CNC untuk dipasangkan dengan talian aliran semula anda, kami mempunyai gear dan kepakaran untuk membantu anda mengunci TAL yang sempurna itu dan mengurangkan kadar kecacatan anda.
Rujukan
- IPC-A-610, Kebolehterimaan Perhimpunan Elektronik. Persatuan IPC Menghubungkan Industri Elektronik, 2023.
- Garis Panduan Proses Memateri Tanpa Plumbum. J-STD-020, IPC, 2022.
- Pengoptimuman Profil Suhu Memateri Aliran Semula: Masa Di Atas Kesan Liquidus. Journal of Surface Mount Technology, Vol. 35, No. 2, 2021.
- Kepekaan Haba Komponen SMT: Had TAL untuk Peranti Plastik dan Seramik. Laporan Teknologi Komponen, Inisiatif Pengilangan Elektronik Antarabangsa (iNEMI), 2020.